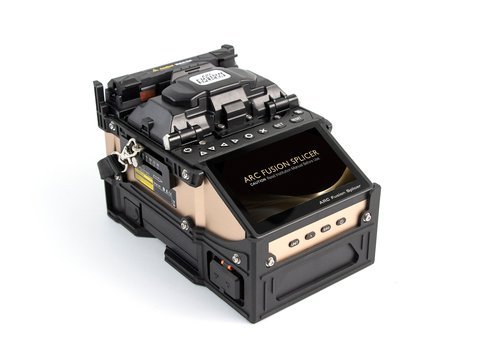
После срабатывания дуги сварочный аппарат показывает оценочные потери на сварном соединении. Когда эта оценка оказывается выше ожидаемой, возникает соблазн снова запустить дугу и надеяться на лучший результат. Следует на мгновение удержаться от этого порыва. Оценка — это собственное суждение сварочного аппарата, сделанное по изображениям двух торцов волокна, которые он получил. Это полезное предупреждение, а не окончательный вердикт о соединении. Высокая оценка обычно указывает на одну из нескольких знакомых причин, и их можно проверить по порядку — от самой распространённой к наименее распространённой.
Начать со скола: это обычный подозреваемый
Большинство соединений с высокими потерями начинаются ещё до того, как волокна попадут в сварочный аппарат. Если торец скошен, сколот или имеет выступ либо насечки по краю, две сердцевины не смогут встретиться чисто, и никакое выравнивание этого не исправит. Следует посмотреть на изображение торца на экране сварочного аппарата перед сваркой: оба торца должны выглядеть плоскими и ровными, без видимых дефектов по краю. Если какой-либо торец выглядит подозрительно, следует выполнить повторный скол. Не следует сваривать в надежде на лучшее.
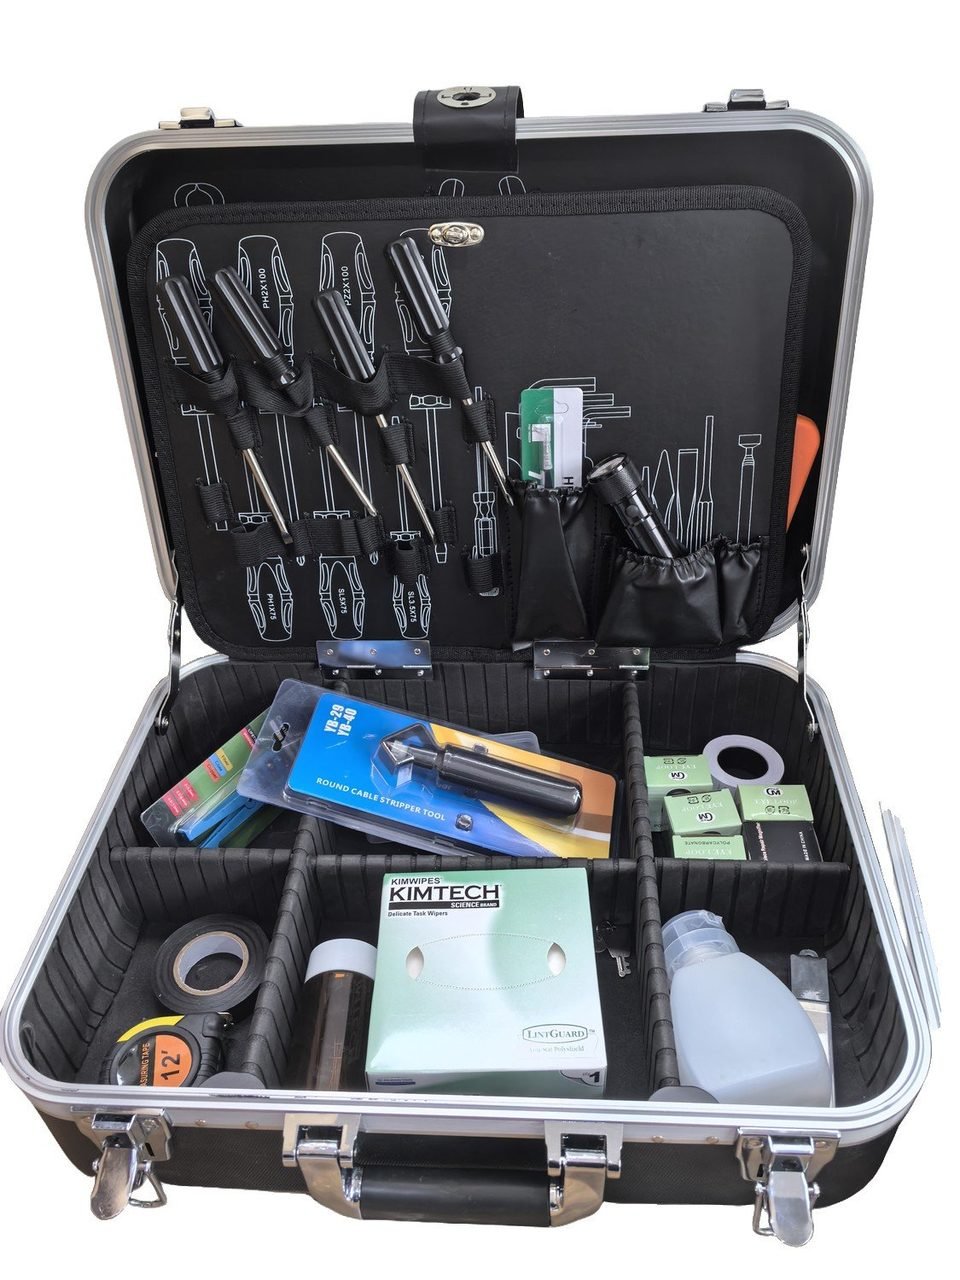
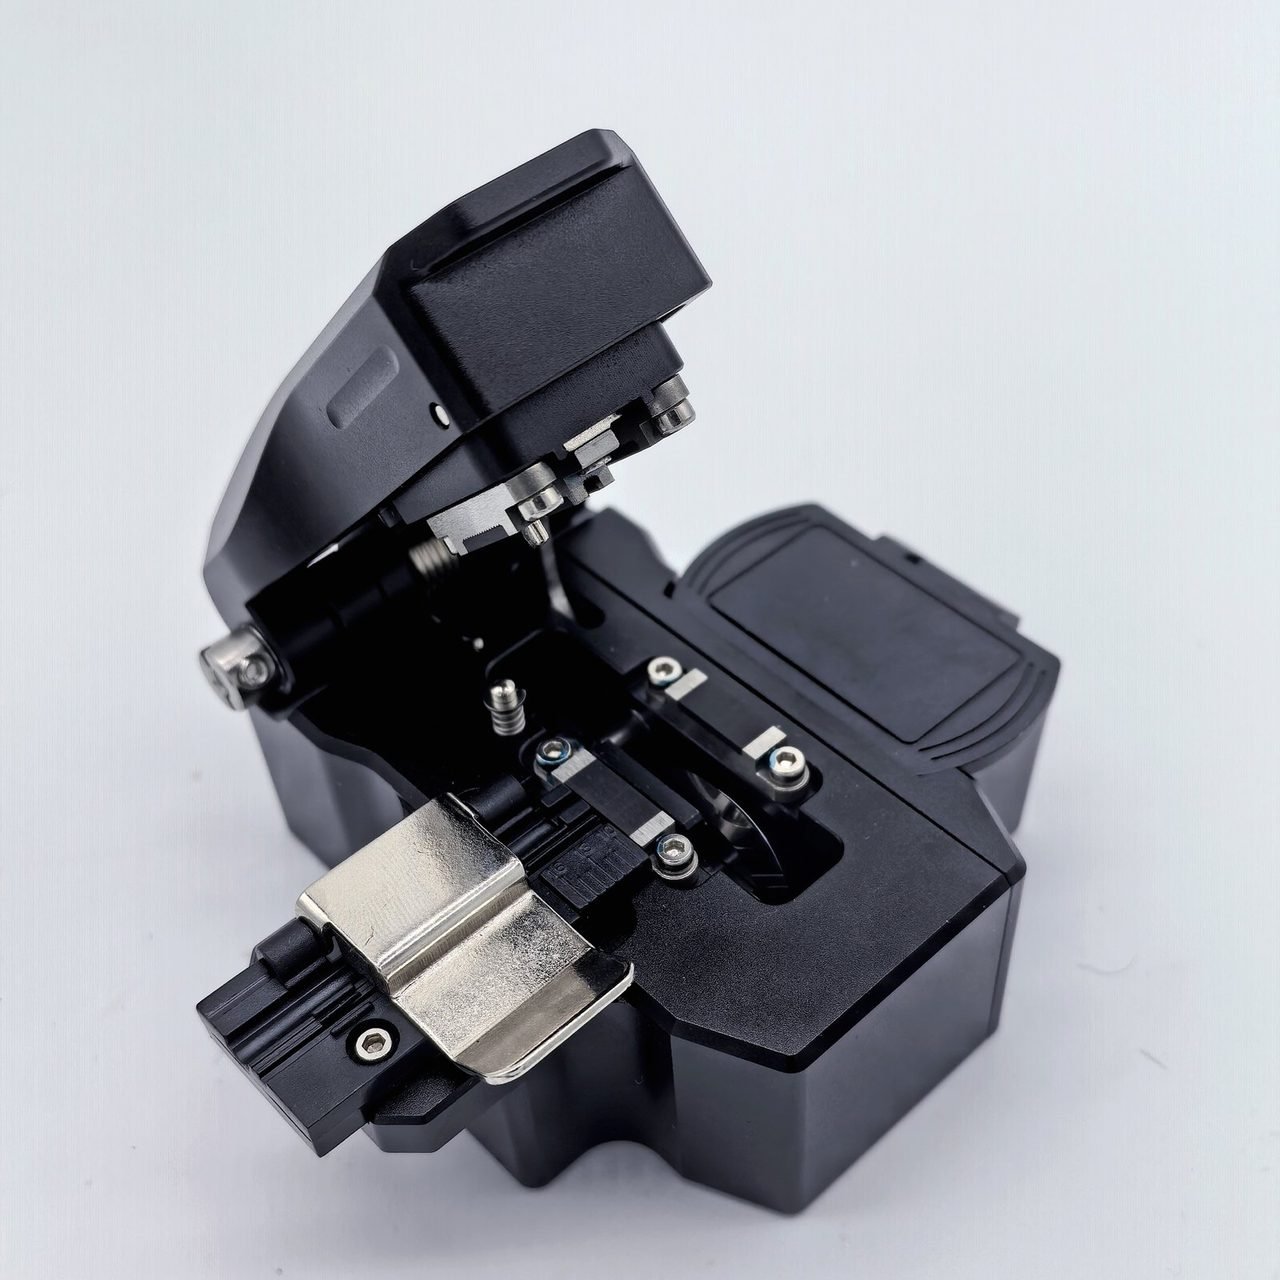
Если плохие сколы продолжают повторяться, следует обратить внимание на скалыватель, а не на сварочный аппарат. Лезвие, разрезавшее много волокон, затупляется постепенно, и первым признаком часто становится серия чуть худших сколов, а не очевидный отказ. Поворот лезвия на свежую позицию, как описано в нашем руководстве по замене лезвия скалывателя волокна, — короткая работа, восстанавливающая качество реза. Также следует проверить, правильно ли волокно установлено в держателе и чисто ли снято покрытие. Остатки, оставшиеся на оголённом волокне, могут протянуться по лезвию и испортить следующий скол. О том, почему рез так важен, мы писали в статье о качестве скола и потерях на сварном соединении.
Проверить сам сварочный аппарат: канавки, электроды и дугу
Если свежие сколы всё равно дают высокую оценку, следует перейти к сварочному аппарату. V-образные канавки, удерживающие волокна, должны быть чистыми. Пыль или остатки покрытия в канавке слегка приподнимают одно волокно из положения, и система выравнивания затем выравнивает два волокна, которые находятся не там, где она считает. Быстрая очистка канавок и держателей волокна часто устраняет серию нестабильных показаний.
Далее следует рассмотреть электроды. Они изнашиваются в процессе использования, а изношенные или загрязнённые электроды дают неровную дугу, что может оставлять пузыри или неполностью сплавленное соединение. И то и другое проявляется как повышенные потери. Если сварочный аппарат предлагает процедуру калибровки дуги, её следует выполнить: она подстраивает дугу под текущие полевые условия. Если калибровка не стабилизирует дугу, следующим объектом проверки становятся сами электроды. Это расходный материал, поставляемый парами, и их замена — плановое обслуживание, а не ремонт. См. наше руководство по запасным частям для сварочных аппаратов, а также электроды для сварочных аппаратов и лезвия скалывателей, которые мы держим на складе.
Также следует подтвердить очевидное: что оба волокна относятся к одному типу и что каждое полностью установлено в своём держателе. Волокно, зажатое непрямо, может выглядеть выровненным на экране и всё же свариться со смещением от центра. Сварочные аппараты с выравниванием по сердцевине, такие как SD-9 и SD-6A, могут выравнивать только те волокна, которые они фактически удерживают.
Подтвердить показание, прежде чем принять или переделать соединение
После устранения вероятной причины следует выполнить повторную сварку со свежесколотыми торцами. Не следует просто повторно запускать дугу на том же соединении. Повторная сварка на тех же торцах разрушает стекло и редко улучшает результат.
Затем следует подтвердить соединение независимой проверкой. Оценка сварочного аппарата основана на его собственных изображениях; рефлектограмма OTDR или показание измерителя мощности измеряет свет, фактически проходящий через соединение. Если независимое измерение выглядит приемлемым, а оценка остаётся высокой, следует доверять измерению и отметить расхождение: некоторые сочетания волокон просто пессимистично считываются оценщиком. Если оба согласны, что потери высоки, соединение следует переделать, а не защищать и закрывать. Наши руководства по чтению рефлектограммы OTDR и использованию измерителя оптической мощности охватывают обе проверки.
Наконец, хорошее соединение следует правильно защитить. Соединение, чисто проходящее контроль на стенде, всё же может отказать в кассете, если гильза смещена от центра или волокно сильно изогнуто при закрытии кассеты. Изгиб следует держать плавным, гильзу центрировать в нагревателе и давать соединению остыть, прежде чем оно попадёт в кассету. Следует вести краткую запись любой закономерности: высокие показания, всегда следующие за одним и тем же скалывателем, партией волокна или условиями на объекте, прямо указывают на реальную причину.
Если бригада сталкивается с повторяющимися высокими показаниями и требуется комплект сварочного аппарата, скалывателя или расходных материалов, подобранный под её нагрузку, следует связаться с нами. Используйте форму запроса на этом сайте или напишите по адресу silvia@licoom.com. Цены завода на условиях EXW предоставляются по запросу.