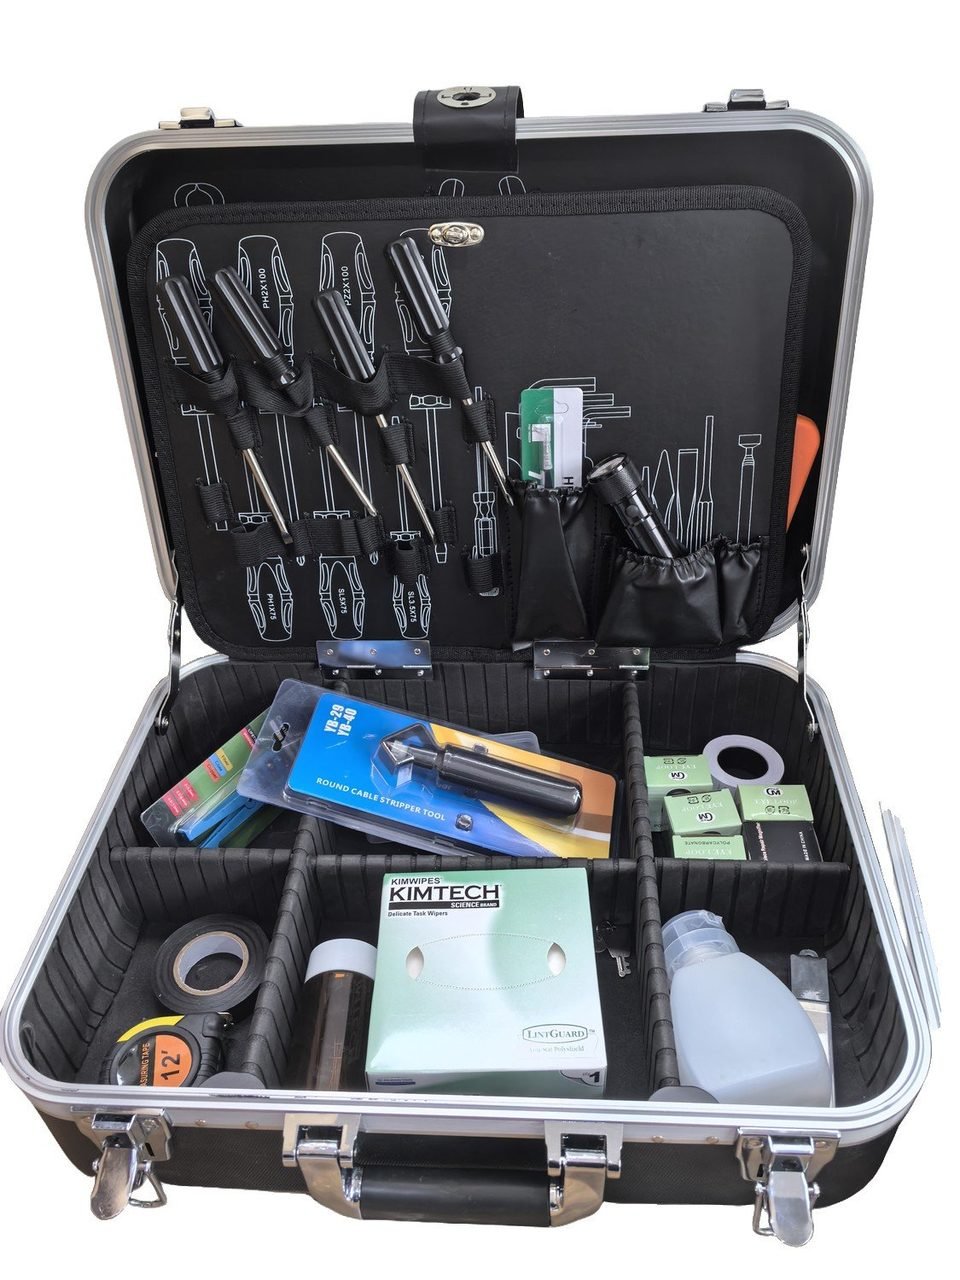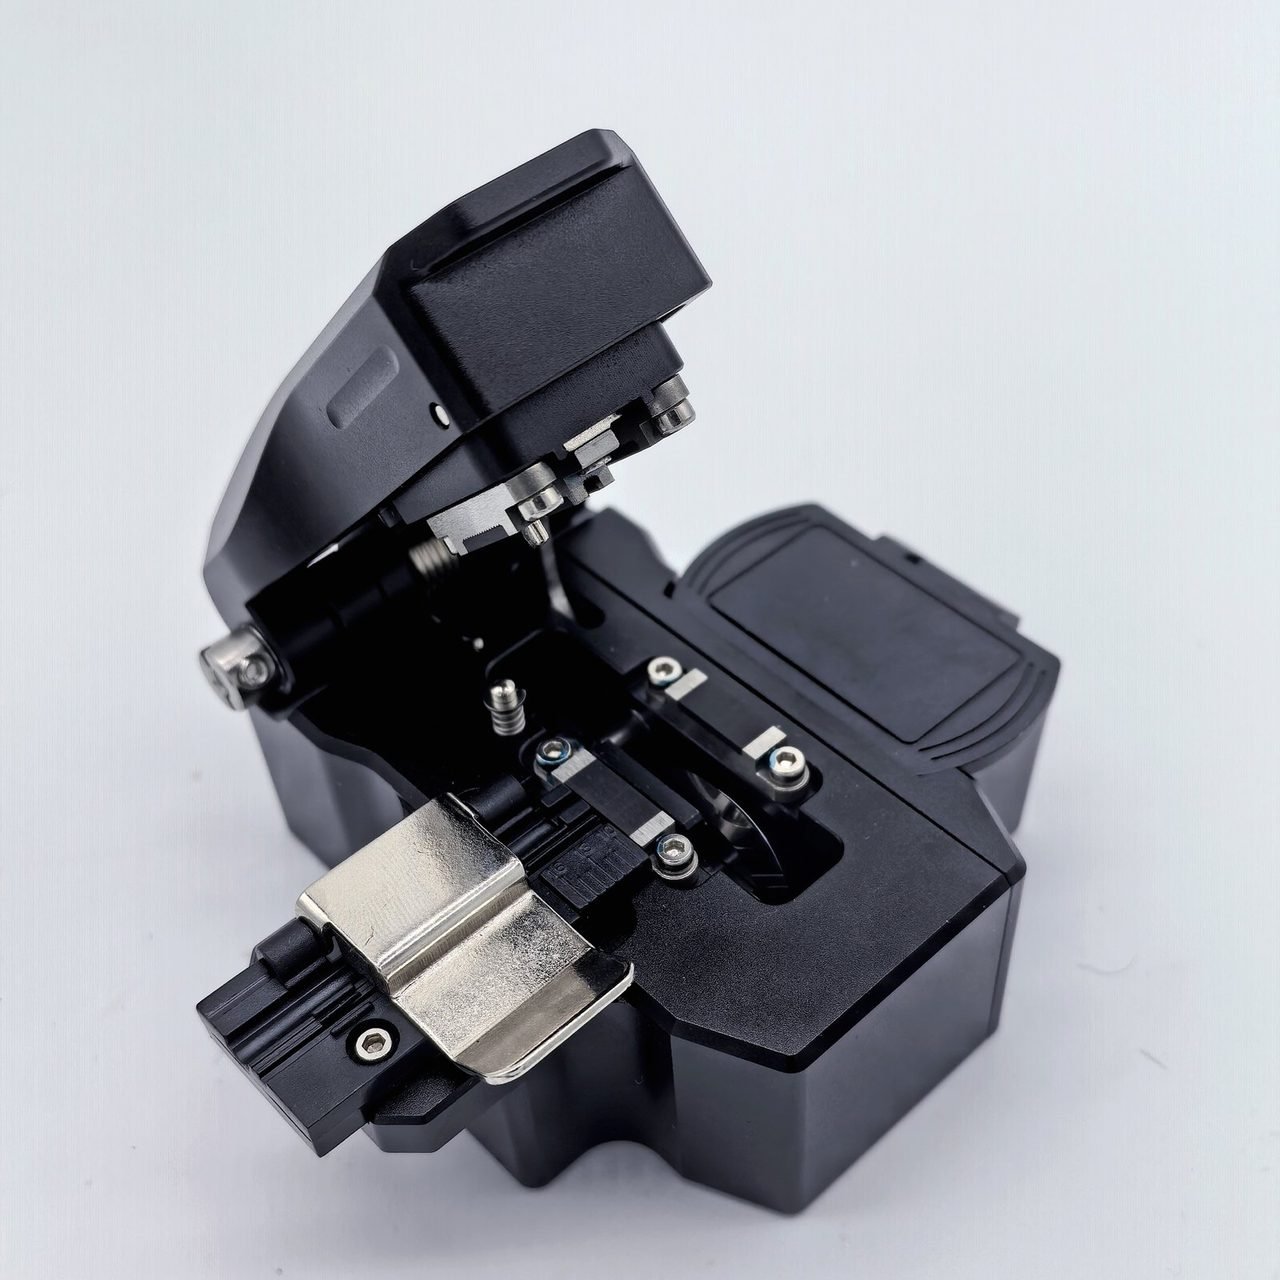
Каждая волоконно-оптическая сеть построена из соединений — два волокна встречаются торцом к торцу, чтобы свет проходил с как можно меньшими потерями. Существует два устоявшихся способа создать такое соединение: сварка и механическое соединение. Оба зависят от одной и той же тщательной подготовки — зачистить, очистить и сколоть. Различается то, что происходит в точке соединения, и именно это различие определяет, какой метод подходит для конкретной задачи.
Вкратце: сварка соединяет само стекло и является стандартом для постоянной работы с высокими характеристиками. Механическое соединение удерживает два подготовленных торца в выровненном положении и занимает своё место там, где скорость, небольшой объём работ или отсутствие сварочного аппарата важнее. Выбор делается для каждой задачи отдельно.
Сварка: два торца становятся одним куском стекла
При сварке два подготовленных торца волокна выравниваются по сердцевине или по оболочке, и электрическая дуга нагревает их до тех пор, пока стекло не сплавится в непрерывное соединение. Поскольку не остаётся границы раздела, через которую должен проходить свет, Fiber Optic Association описывает сварку как метод, обеспечивающий наименьшие потери и наименьшую отражательную способность при обычном использовании. Сварное соединение также является прочным: стекло снова становится единым целым, а не держится на зажиме.
Такие характеристики требуют оборудования. Сварочный аппарат — это серьёзное вложение, и он ровно настолько хорош, насколько хорош питающий его скалыватель — плохой скол проявится как плохое сварное соединение, каким бы способным ни был аппарат. Каждое соединение защищается, обычно термоусадочной гильзой, затем укладывается в лоток и муфту. Расходная стоимость на одно соединение низкая, поэтому сварка является экономичным выбором при большом количестве соединений и естественным выбором для внешней прокладки, фидерных и распределительных волокон FTTH, одномодовых линий и высокоскоростных услуг, где отражательная способность имеет значение. Наши сварочный аппарат SD-9 и сварочный аппарат SD-6A созданы для этой повседневной полевой работы — см. наши руководства по SD-9 и SD-6A.
Механическое соединение: выравнивание, удерживаемое на месте
Механическое соединение ничего не плавит. Два сколотых торца сводятся лицом к лицу внутри прецизионного выравнивающего приспособления — обычно V-образной канавки или капилляра — и удерживаются там зажимом или обжимом. Иммерсионный гель или клей между торцами уменьшает оптический разрыв в месте, где стекло встречается со стеклом. Волокна остаются двумя волокнами; приспособление — это то, что удерживает их выровненными.
Компромисс честен. FOA отмечает, что механические соединения обычно имеют более высокие потери и большую отражательную способность, чем сварные соединения, а поскольку волокна обжаты, чтобы удерживаться на месте, прочность на выдергивание ниже. Сам компонент соединения также дороже простой защитной гильзы, которая нужна сварному соединению, поэтому стоимость на одно соединение выше, даже если сварочный аппарат покупать не нужно. Подготовка практически та же, что и для сварки: тщательно зачистить, очистить и сколоть. Хороший скалыватель здесь столь же важен — наше руководство по качеству скола и потерям на сварном соединении объясняет почему, а одношаговый скалыватель K-35 даёт стабильный торец для любого из методов.
Своё место механическое соединение занимает в скорости и простоте. Не нужно носить, питать или обслуживать сварочный аппарат — скалывателя и инструментов для подготовки достаточно, а визуальный локатор повреждений может помочь оптимизировать некоторые типы соединений. Это делает его практичным ответом для быстрого временного восстановления, задачи с несколькими соединениями и некоторых многомодовых установок в помещениях. Тот же механизм также присутствует внутри предварительно отполированных полевых коннекторов и во временных соединениях, используемых для контроля оголённых волокон с помощью OTDR.
Выбор по задаче
Постоянное одномодовое соединение на фидере или магистрали, высокоскоростная услуга или день с десятками соединений указывают на сварку: меньшие потери и отражательная способность, более прочное соединение и самая низкая стоимость на одно соединение, как только аппарат уже находится в автомобиле. Небольшой ремонт, восстановление, где важны минуты, или работа в помещении с несколькими многомодовыми соединениями указывают в другую сторону — выполняется быстро, с лёгким набором, а более высокая стоимость на соединение при таком объёме несущественна.
Какой бы метод ни был выбран, остальная рутина не меняется. Соединение должно быть защищено — гильзой для сварки, самим корпусом соединения для механического, — уложено в лоток или муфту и проверено. Готовая линия подтверждается рефлектограммой OTDR или показанием измерителя мощности, как изложено в нашем руководстве по поиску неисправностей по потерям на сварном соединении. Если метод указан заказчиком или проектом сети, эта спецификация остаётся в силе.
Большинство бригад в итоге свободно владеют обоими методами: сваркой для постоянной работы, заполняющей неделю, механическим соединением для ремонта, который не может ждать. Знание того, какое соединение нужно задаче, — и наличие чистого скола, готового для любого из них, — это то, что сохраняет надёжность обоих. Сообщите нам, как ваши бригады соединяют волокно, через форму запроса ниже или по адресу silvia@licoom.com. Цены завода EXW по запросу.