Toda emenda por fusão começa com uma clivagem. Se a extremidade da fibra está angulada, lascada ou áspera, nenhuma fusionadora — por melhor que seja — consegue compensar isso totalmente: o resultado é perda de emenda maior e uma junção que pode não passar na inspeção. É por isso que a qualidade do clivador é decidida muito antes de a ferramenta chegar a uma caixa de ferramentas. Ela é decidida na linha de usinagem e na bancada de montagem.
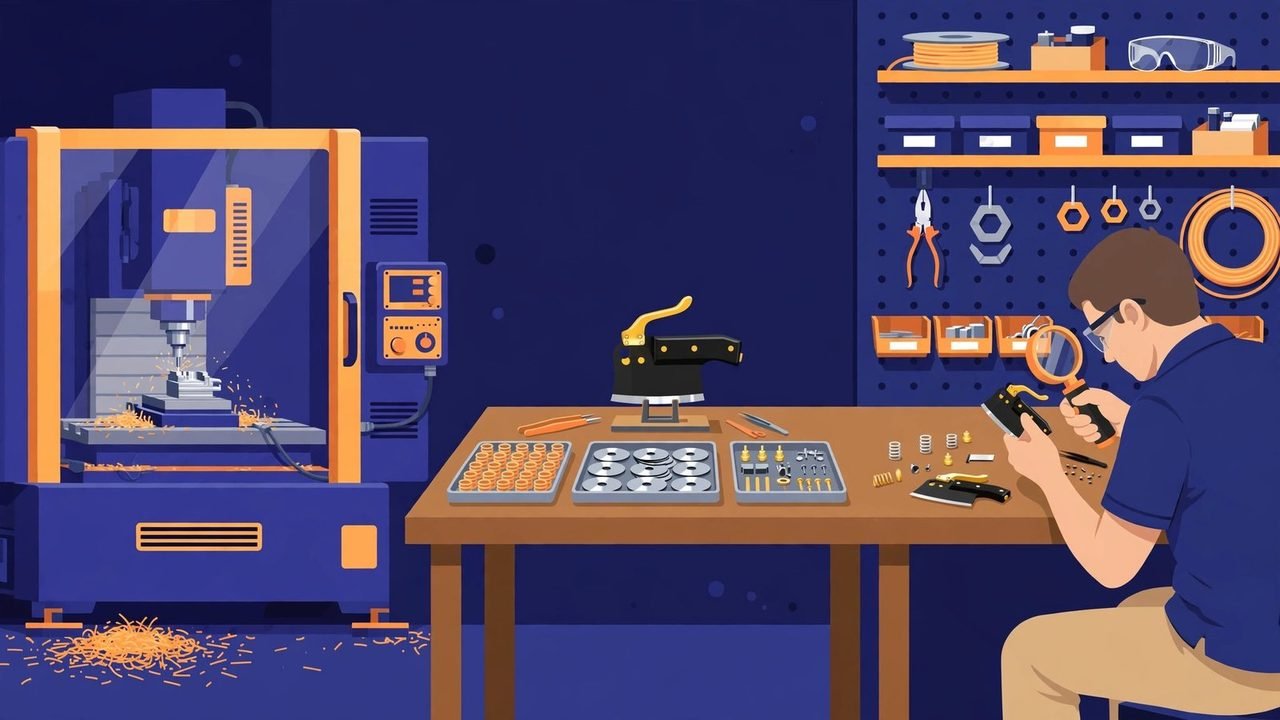
Filmamos dentro da oficina que produz os nossos clivadores, para que os compradores vejam pelo que realmente estão pagando:
O que o filme mostra
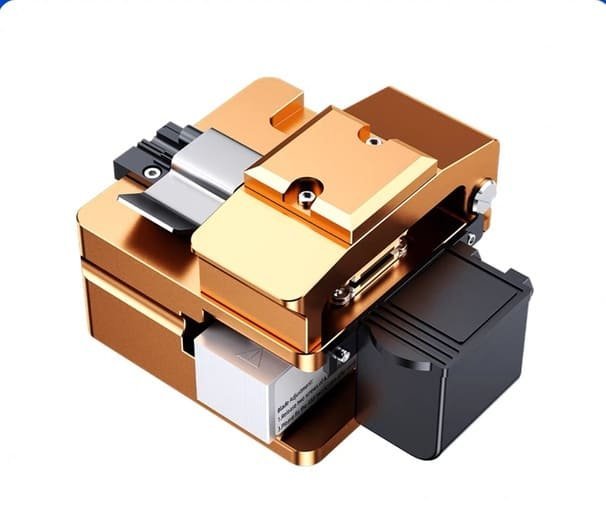
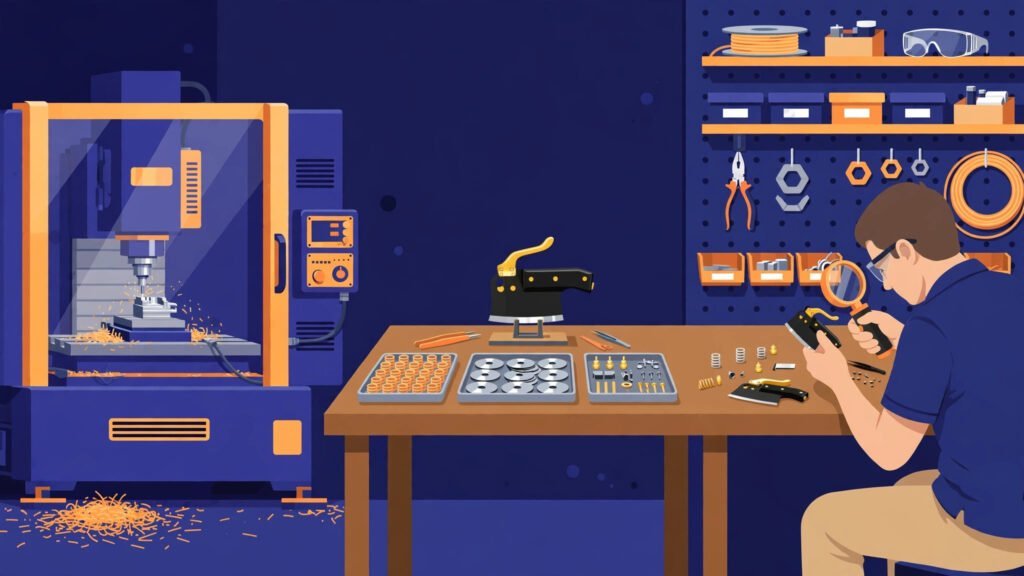
- Usinagem CNC dos corpos dos clivadores. Os corpos de alumínio de modelos como o clivador de passo único K-35 são usinados em CNC, o que mantém a ranhura da fibra, o assento da lâmina e a geometria da tampa consistentes de unidade para unidade — e consistência é o que torna os ângulos de clivagem repetíveis.
- Peças preparadas em lotes. Bandejas de componentes usinados aguardam a montagem, cada lote pertencendo a uma única tiragem de modelo.
- Montagem manual. Lâminas, molas e fixadores de fibra são encaixados à mão; a ação da tampa e do carro da lâmina é verificada à medida que cada unidade é montada.
- Inspeção dos corpos acabados. Os corpos concluídos dos clivadores são examinados antes de as ferramentas serem embaladas — superfície, encaixe e movimento recebem um olhar final.
Como a qualidade da clivagem é julgada
Uma boa clivagem é plana, lisa e perpendicular ao eixo da fibra. Três defeitos a arruínam: um ângulo (a face final se inclina para longe de 90°), lascas (fragmentos faltando na borda) e um lábio (uma borda elevada deixada por uma lâmina gasta). Na produção e no controle de qualidade, a qualidade da clivagem é verificada clivando fibras de teste e inspecionando as faces finais sob ampliação, e medindo o ângulo de clivagem — nosso K-35, por exemplo, é classificado com um ângulo de clivagem de ≤0.5° e uma vida útil de lâmina de mais de 48,000 clivagens.
Em campo, a sua fusionadora informa um ângulo de clivagem estimado para cada junção. Se os ângulos começarem a subir em muitas emendas, a causa quase nunca é a fusionadora — é a lâmina. Girar a lâmina para uma posição numerada nova é a primeira correção; quando todas as posições estiverem usadas, encaixe uma lâmina de clivador de reposição em vez de substituir a ferramenta inteira.
Por que estamos mostrando isso
A maioria dos anúncios de ferramentas pede que os compradores confiem em uma renderização e em uma tabela de especificações. Preferimos mostrar a usinagem, a montagem e a inspeção por trás das ferramentas que vendemos — as mesmas ferramentas fornecidas a equipes de construção de FTTH, ISPs e distribuidores, dos clivadores K-35 e K-21 à fusionadora SD-6A.
Perguntas sobre um modelo, ou preços de fábrica (EXW) para o seu mercado? Envie-nos uma consulta — respondemos com preços, MOQ e prazo de entrega.