Po zapytaniu ekipy spawalniczej o czynnik decydujący o jakości spawu większość wskazuje spawarkę. W praktyce wynik często rozstrzyga się o jeden etap wcześniej, przy przecinarce. Spaw łączy dwie końcówki włókna; jeżeli którakolwiek końcówka nie jest czysta i płaska, połączenie zaczyna z niekorzyścią, której żadna spawarka nie jest w stanie w pełni usunąć. Dlatego doświadczone ekipy traktują przecinanie jako element spawania, a nie jako czynność poprzedzającą spawanie.
Cel cięcia jest prosty do opisania: płaska powierzchnia czołowa, prostopadła do włókna, bez wyszczerbień, pęknięć i zanieczyszczeń. Gdy spotykają się dwie takie końcówki, ich rdzenie ustawiają się w jednej linii, a światło przechodzi przez połączenie z niewielkim zakłóceniem. Gdy końcówka jest ustawiona pod kątem, wyszczerbiona lub zanieczyszczona, rdzenie nie mogą spotkać się prawidłowo i połączenie traci więcej światła. Przy rzeczywistym zadaniu objawia się to spawem, który źle przechodzi test, wymaga ponownego wykonania albo powoduje problemy w późniejszym czasie — a wszystko to kosztuje czas na miejscu.
Jak wygląda dobre cięcie
Dobre cięcie jest łatwe do rozpoznania po nabyciu wiedzy o tym, na co należy zwracać uwagę. Powierzchnia czołowa jest płaska i czysta, a włókno leży prosto w uchwycie, bez widocznych uszkodzeń w pobliżu cięcia. Samo cięcie powinno zostać wykonane jednym kontrolowanym ruchem, przy włóknie utrzymywanym pewnie i ostrzu wykonującym pracę — bez zginania, ciągnięcia ani rozdzielania włókna na siłę. Jeżeli końcówka wygląda na postrzępioną, ustawioną pod kątem albo odłamaną od czubka, warto wykonać cięcie ponownie, zamiast liczyć na kompensację ze strony spawarki.
Czystość ma równie duże znaczenie jak samo cięcie. Końcówka włókna, która dotknęła brudnej powierzchni, rękawicy albo zakurzonego uchwytu, wnosi zanieczyszczenie wprost do spawu. Dlatego ekipy czyszczą ściągnięte włókno przed przecinaniem, utrzymują samą przecinarkę w czystości i chwytają przecięte włókna za powłokę, a nie za gołą końcówkę. Czysty proces chroni właśnie wykonane cięcie.
W jaki sposób złe cięcie podnosi tłumienność spawu
Tłumienność spawu jest w istocie światłem, któremu nie udaje się przekroczyć połączenia. Złe cięcie tworzy tę stratę na kilka znanych sposobów. Końcówka ustawiona pod kątem oznacza, że dwa rdzenie spotykają się skośnie, więc część światła omija rdzeń odbiorczy. Wyszczerbiona lub chropowata końcówka rozprasza światło na połączeniu, zamiast przepuszczać je dalej. Brud uwięziony między końcówkami utrzymuje włókna w oddaleniu i blokuje drogę światła. W każdym przypadku spawarka może mimo to ukończyć cykl, ale wytworzone połączenie jest słabsze, niż powinno być.
Drugim kosztem złego cięcia jest przeróbka. Spaw, który źle przechodzi test, musi zostać wycięty i wykonany ponownie — co oznacza ściąganie, czyszczenie i przecinanie po raz drugi oraz zużycie większej długości włókna. Na trasie z wieloma połączeniami niewielka liczba złych cięć może przełożyć się na odczuwalną ilość straconego czasu. Ponowne cięcie przy przecinarce, przed spawaniem, jest niemal zawsze tańsze niż przerabianie ukończonego spawu.
Utrzymywanie stałej jakości cięcia na miejscu
Stałość wynika z rutyny, a nie ze szczęścia. Dla każdego włókna należy stosować te same etapy przygotowania: czyste ściągnięcie, czyszczenie gołego włókna, prawidłowe osadzenie w przecinarce i wykonanie cięcia bez pośpiechu. Końcówkę należy skontrolować przed umieszczeniem w spawarce i bez wahania wykonać cięcie ponownie, jeżeli wygląd nie jest prawidłowy. Ekipy, które wbudowują tę kontrolę w nawyk, wychwytują problemy w najtańszym punkcie procesu.
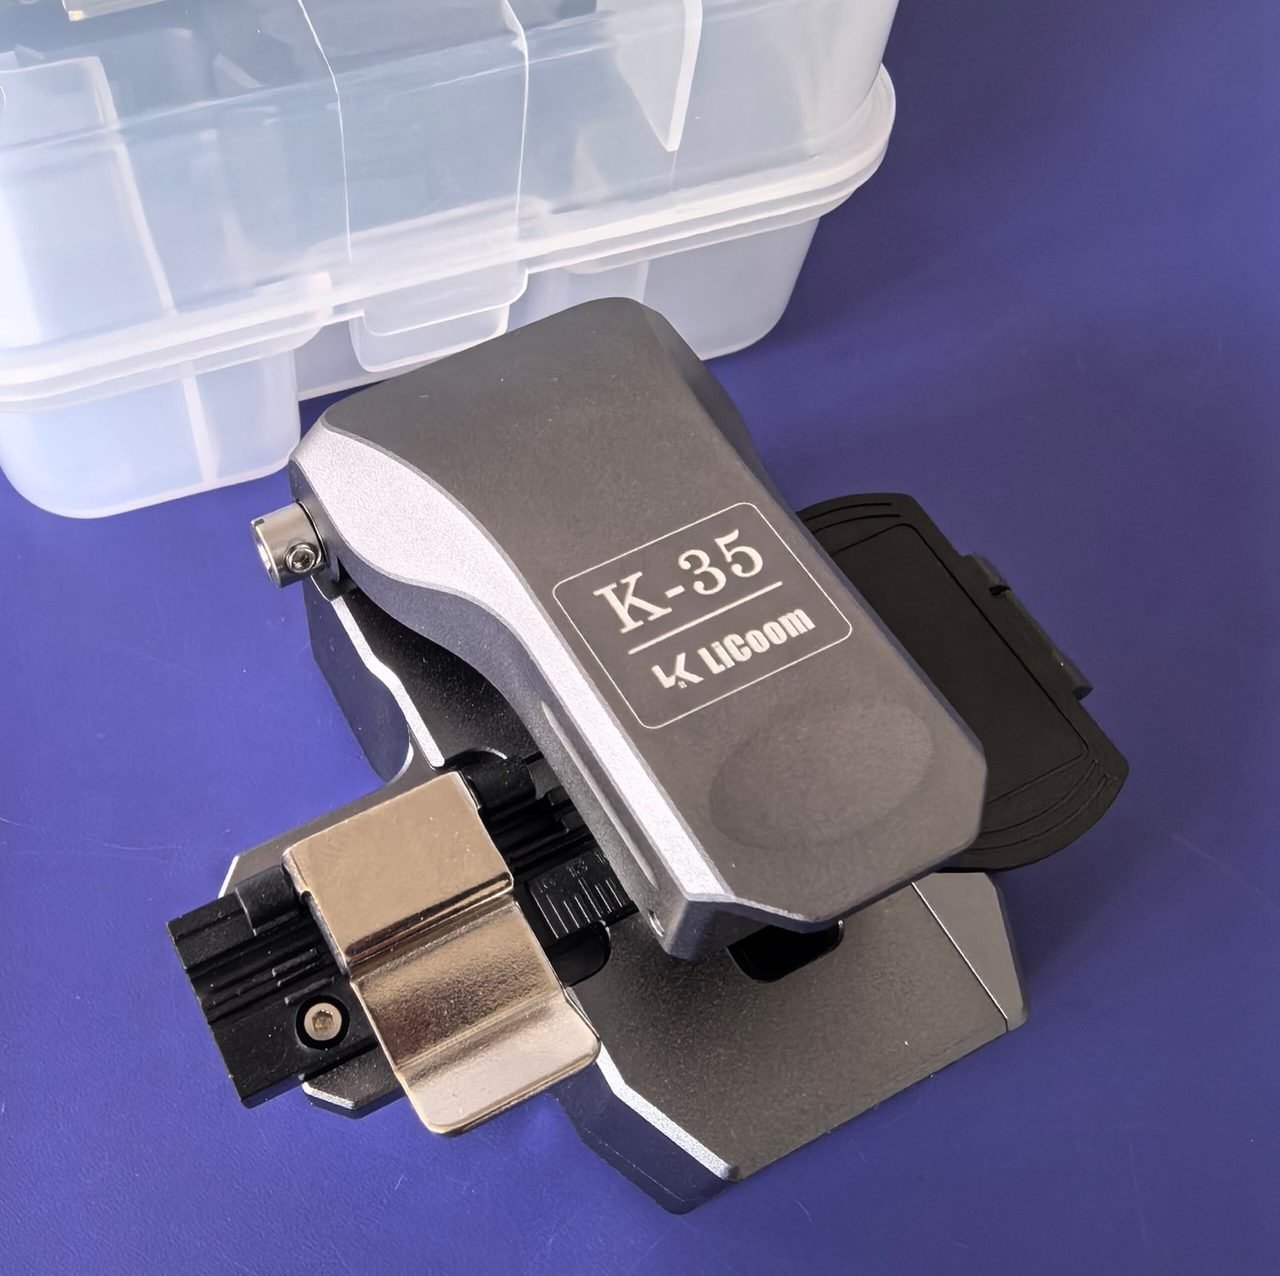
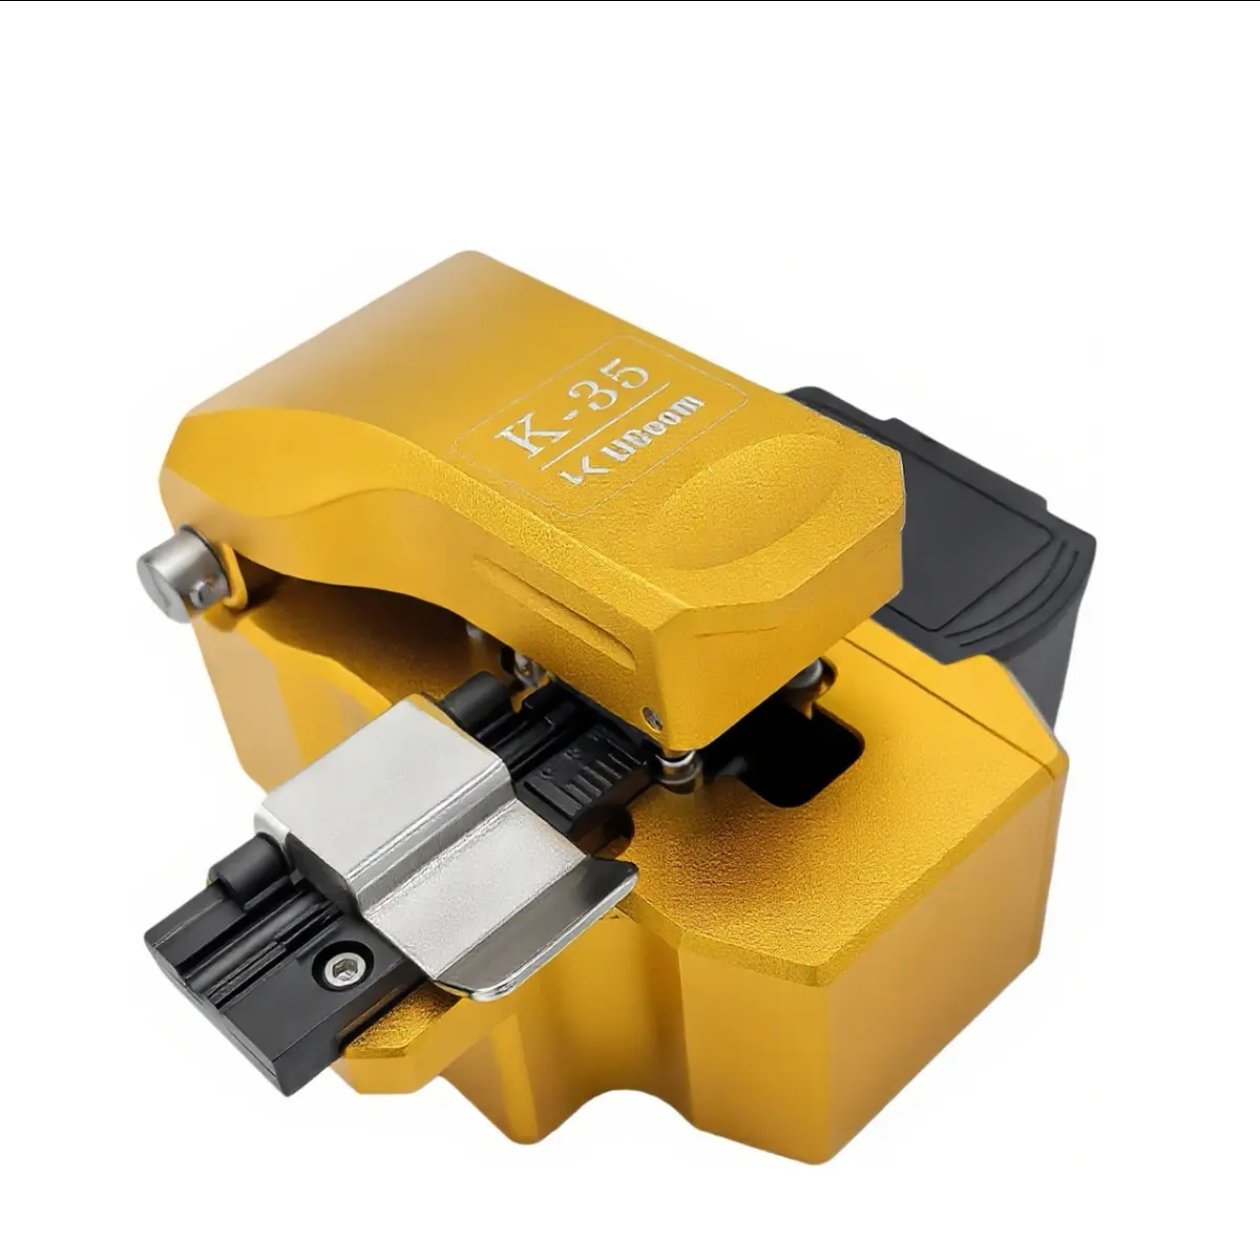
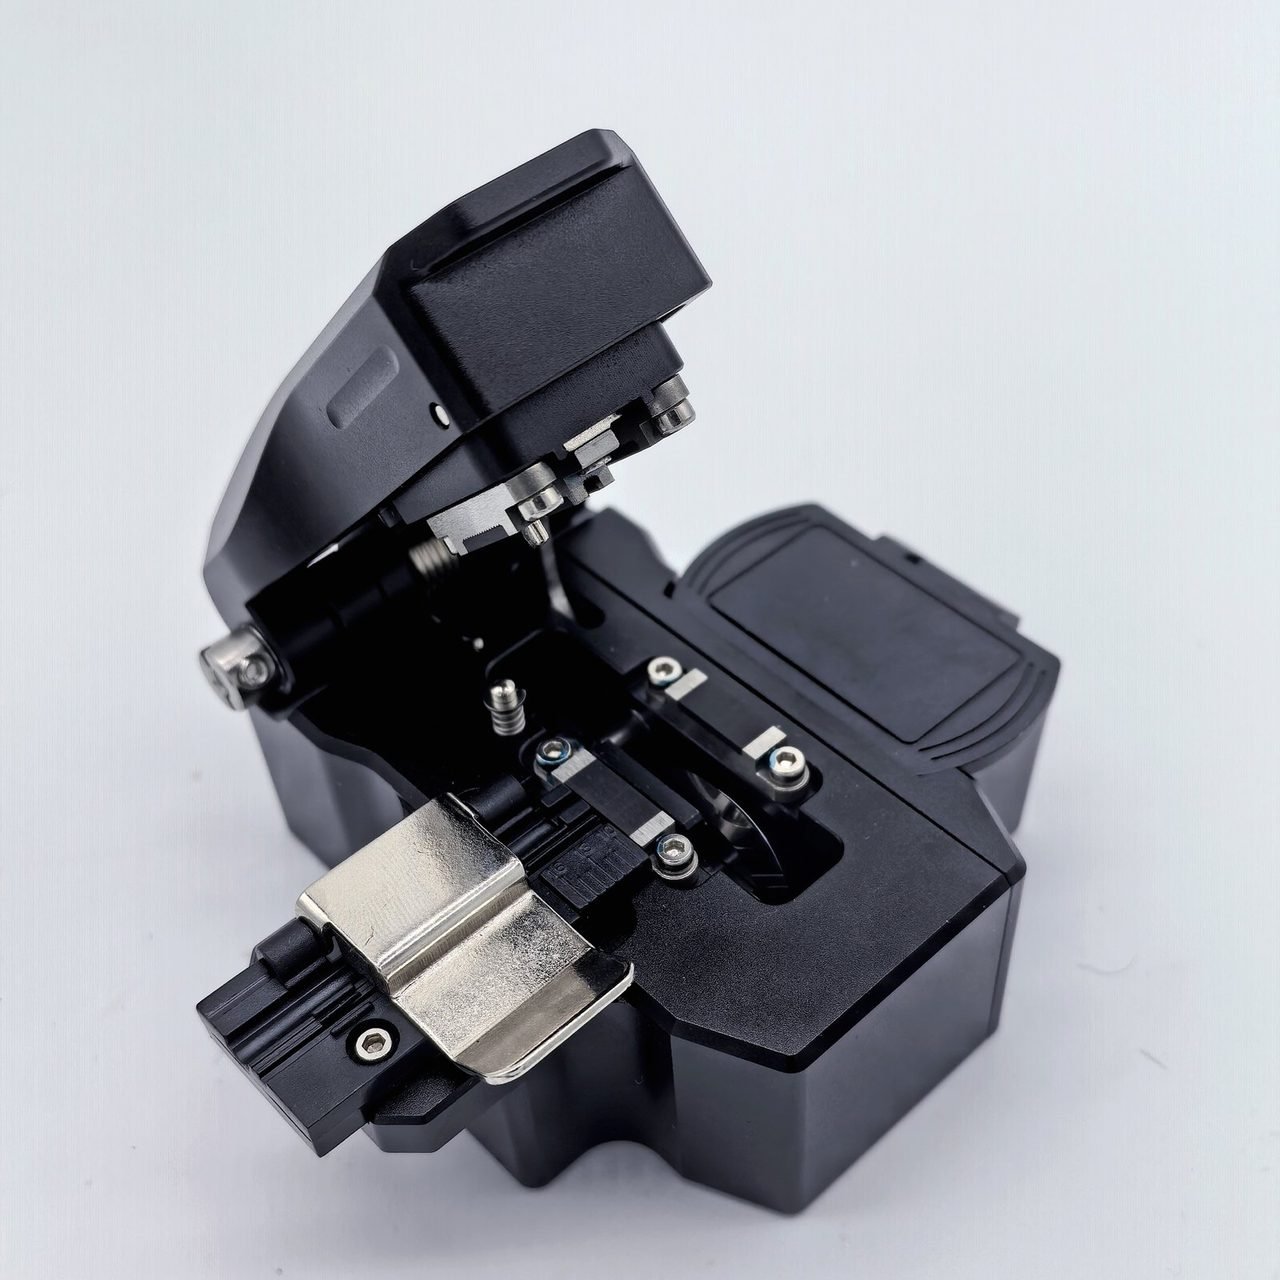
Sama przecinarka wymaga tej samej uwagi. Zużyte lub brudne ostrze jest częstą przyczyną cięć, które powoli pogarszają się w trakcie zadania, więc stan ostrza warto kontrolować w ramach codziennej rutyny — pomocny jest przewodnik dotyczący wymiany ostrza przecinarki światłowodowej. A gdy przecinarka wykonuje swoją pracę dobrze, spawarka może wykonać własną: czysta, płaska para końcówek jest punktem wyjścia do wytworzenia przez spawarkę połączenia trwałego w eksploatacji. Narzędzie jednoetapowe, takie jak przecinarka światłowodowa jednoetapowa K-35, utrzymuje ten pierwszy etap w sposób prosty i powtarzalny na miejscu.
Dobre spawanie zaczyna się od dobrego przecinania. Traktowanie cięcia z tą samą starannością co samego spawu ułatwia resztę zadania — mniej przeróbek, stabilniejsze wyniki testów i połączenia, do których nie trzeba wracać. Niezależnie od tego, czy ekipy pracują przy przyłączach FTTH, trasach szkieletowych czy obu rodzajach prac, po przekazaniu informacji o zakresie spawania możliwe jest wsparcie w złożeniu właściwego zestawu. Kontakt jest możliwy przez formularz wyceny poniżej albo pod adresem silvia@licoom.com. Ceny fabryczne EXW na zapytanie.